



双相不锈钢焊条勿以价低取宠-----仅品质取胜----才是硬道理
ER310不锈钢氩弧焊丝
H1Cr26Ni21符合YB/T 5092 H12Cr26Ni21Si
AWS A5.9 ER310
ISO 14343-A-G 25 20
AWS A5.9 ER310
ISO 14343-A-G 25 20
说明:焊丝主要成分是25Cr-20Ni,是纯奥氏体组织不锈钢MIG焊丝,可全位置焊接。耐高温性能稳定,可达1200℃。焊接作业性好——送丝顺畅、电弧稳定、成形美观、飞溅极少。
用途:常应用于耐高温产品如高温炉、煤炭焦化设备等,也可应用于复合层堆焊和异种钢的焊接。
用途:常应用于耐高温产品如高温炉、煤炭焦化设备等,也可应用于复合层堆焊和异种钢的焊接。
焊丝化学成分(%)
|
项目
|
C
|
Mn
|
Si
|
Cr
|
Ni
|
Mo
|
P
|
S
|
Cu
|
|
保证值
|
0.08~0.15
|
1.00~2.50
|
0.30~0.65
|
25.00~28.00
|
20.00~22.50
|
≤0.75
|
≤0.030
|
�0�2≤0.030
|
≤0.75
|
|
例值
|
0.087
|
2.00
|
0.38
|
27.42
|
21.82
|
0.35
|
0.011
|
0.009
|
0.35
|
参考电流(DC+)
|
直径(mm)
|
0.8
|
1.0
|
1.2
|
|
焊接电流(A)
|
70-150
|
100-200
|
140-220�0�2
|
注意事项:
1.保护气体:注意保护气体的纯度,混合气配比推荐Ar+1~3%O2。
2.气体流量:20~25L/min。
3.干伸长度:15~25mm。
4.将焊接部位的锈层、湿气、油污、灰尘等确实除净。
5.室外施焊时,当风速大于1.5m/s应采取防风措施,须有适当的防风措施,以防发生气孔。
以上建议仅供参考,在具体操作中以现场情况为准。必要时先进行工艺评定再确定焊接方案。
1.保护气体:注意保护气体的纯度,混合气配比推荐Ar+1~3%O2。
2.气体流量:20~25L/min。
3.干伸长度:15~25mm。
4.将焊接部位的锈层、湿气、油污、灰尘等确实除净。
5.室外施焊时,当风速大于1.5m/s应采取防风措施,须有适当的防风措施,以防发生气孔。
以上建议仅供参考,在具体操作中以现场情况为准。必要时先进行工艺评定再确定焊接方案。
A29.9
E2209-16相当 AWS E2209-16
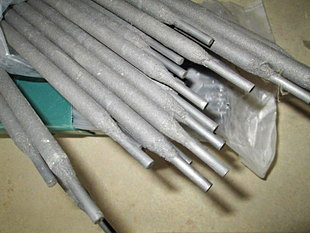
说明: JQ.S2216是钛钙型药皮的超低碳双相不锈钢焊条,熔敷金属中含有40%-50%的铁素体,具有优异的力学性能和耐腐蚀性能,特别是具有可靠的耐氯化物腐蚀性能和高的耐点蚀性能。有良好的焊接工艺性能。可交直流两用。
用途: 用于焊接超低碳00Cr22Ni5Mo3N、SAF2205等双相不锈钢。
熔敷金属化学成分(%)
化学成分 C Mn Si S P Cu Ni Mo Cr N
保证值 ≤0.04 0.50~2.0 ≤0.90 ≤0.03 ≤0.04 ≤0.75 8.5~10.5 2.5~3.5 21.5~23.5 0.08~0.20
熔敷金属力学性能
试验项目 σb(MPa) δ5(%)
保证值 ≥690 ≥20
参考电流 (AC、DC+)
焊条直径(mm) φ3.2
焊接电流(A) 90~120
注意事项:
1.焊前焊条须经250℃左右烘焙1.5h。
2.尽可能采用直流电源,电流不宜过大。
执行GB/T983-1995标准